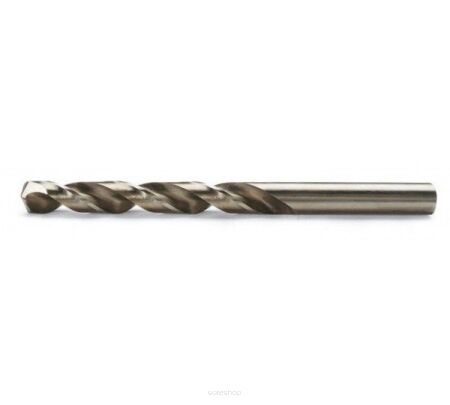
Ein Bohrer ist das Werkzeug, bei dem die Fehlerursache am seltensten beim Werkzeug liegt. Wenn ein Bohrer nicht schneidet, sondern quietscht, wenn er blau anläuft oder wenn das Loch nicht dort sitzt, wo es sitzen sollte, dann liegt es fast immer an einer von drei Größen: falsches Material für den Werkstoff, falsche Drehzahl oder fehlende Anbohrung. In diesem Bereich finden Sie Bohrwerkzeuge von BETA ab 0,59 Euro: HSS-, Cobalt- und titannitridbeschichtete Bohrer für Metall, Maurerbohrer für Mauerwerk und Beton, Stufenbohrer für Blech, dazu Zentrierbohrer, Kernbohrer und Senker.
Zuerst der Werkstoff, dann alles andere
Für Metall arbeiten Sie mit HSS-Bohrern, also mit Schnellarbeitsstahl. Sie decken Stahl, Guss, Aluminium, Messing und Kunststoff ab und sind das Arbeitspferd jeder Werkstatt. Wo es härter wird, also bei Edelstahl, gehärtetem Stahl und hochlegierten Werkstoffen, kommen HSS-Cobalt-Bohrer zum Einsatz: Der Cobaltanteil erhöht die Warmhärte, und genau die entscheidet bei diesen Werkstoffen, weil sie die Wärme nicht abführen, sondern in die Schneide schieben.
Für Mauerwerk und Beton brauchen Sie eine andere Wirkungsweise. Dort schneidet nicht eine Schneide, dort zerkleinert eine Hartmetallplatte am Bohrerkopf das Material, und deshalb funktioniert ein Metallbohrer in Beton überhaupt nicht, während ein Betonbohrer in Stahl nur verschmiert. Bei dünnem Blech schließlich versagen beide: Ein normaler Spiralbohrer verhakt sich beim Durchtritt und reißt ein dreieckiges Loch, weil das Blech unter der Schneide nachgibt. Dafür gibt es Stufenbohrer. Und für Holz sind Bohrer mit Zentrierspitze gedacht, die den Bohrer im Anschnitt führen. Die Bereiche finden Sie unter Metallbohrer (HSS), Betonbohrer und Stufenbohrer.
HSS, HSS-Co oder TiN: was die Kürzel bedeuten
HSS ist Schnellarbeitsstahl und der Standard. Ein guter HSS-Bohrer bohrt Stahl, Aluminium und Kunststoff zuverlässig, solange Drehzahl und Kühlung passen. HSS-Co, meist mit fünf Prozent Cobaltanteil, ist derselbe Grundstoff mit höherer Warmhärte. Der Unterschied wird erst unter Hitze sichtbar: Wo ein HSS-Bohrer weich wird und die Schneide verliert, hält der Cobaltbohrer noch. Deshalb ist er die Wahl für Edelstahl, für zähe Werkstoffe und für alles, wo man nicht dauernd kühlen kann.
TiN, also Titannitrid, ist keine andere Stahlsorte, sondern eine goldfarbene Beschichtung von wenigen Mikrometern auf einem HSS-Grundkörper. Sie senkt die Reibung und damit die Wärmeentwicklung, und sie erhöht die Standzeit deutlich, solange die Schicht intakt ist. Wichtig ist dabei ein Punkt, der oft überrascht: Nachschleifen entfernt die Beschichtung an der Schneide, und danach verhält sich der Bohrer wie ein unbeschichteter. TiN lohnt sich also dort, wo viele gleiche Löcher gebohrt werden, und weniger dort, wo Bohrer routinemäßig nachgeschärft werden.
Die Drehzahl ist der häufigste Fehler
Die Regel ist einfach und wird trotzdem ständig verletzt: Je größer der Durchmesser, desto langsamer. Der Grund ist die Schnittgeschwindigkeit am Umfang der Schneide. Bei gleicher Drehzahl legt die Schneide eines 12-mm-Bohrers pro Umdrehung viermal so viel Weg zurück wie die eines 3-mm-Bohrers, und weil diese Geschwindigkeit die Wärme erzeugt, verbrennt ein großer Bohrer bei einer Drehzahl, bei der ein kleiner noch problemlos arbeitet.
Dazu kommt der Werkstoff: Aluminium und Messing verlangen hohe Drehzahl, Stahl mittlere, Edelstahl und gehärtete Werkstoffe ausdrücklich niedrige und dafür kräftigen Vorschub. Der zweitgrößte Fehler ist nämlich das Gegenteil von zu schnell: zu wenig Druck. Ein Bohrer, der nur an der Oberfläche reibt, statt zu schneiden, erzeugt Wärme ohne Span, und die Schneide verliert ihre Kante in Sekunden. Ein sicheres Zeichen dafür, dass beides stimmt, ist der Span: Er soll gleichmäßig und zusammenhängend ablaufen. Feiner Staub und blaue Verfärbung heißen zu schnell, Quietschen ohne Span heißt zu wenig Vorschub.
Anbohren, kühlen, entgraten
Drei Arbeitsschritte entscheiden über das Ergebnis und werden alle drei gern übersprungen. Das Anbohren verhindert, dass der Bohrer auf der Fläche wandert, bevor er greift. Ein Zentrierbohrer ist dafür gebaut: kurz, steif und mit einem kleinen Vorschneider, sodass er nicht verläuft. Auf Rundmaterial und auf schrägen Flächen ist er nicht optional, weil dort jeder normale Bohrer abrutscht.
Das Kühlen hat zwei Aufgaben, und die zweite ist die wichtigere: Es senkt die Temperatur und es transportiert den Span aus der Bohrung. Ein Span, der in der Nut bleibt, klemmt und bricht den Bohrer, und das passiert bei kleinen Durchmessern schneller als bei großen. Das Entgraten schließlich ist kein Kosmetikschritt: Der Grat am Bohrungsausgang ist scharf, er verhindert, dass ein Bauteil plan aufliegt, und er sitzt bei Senkschrauben genau dort, wo der Kopf tragen soll. Passende Werkzeuge finden Sie unter Senker und Zentrierbohrer und Kernbohrer.
Einzeln oder als Satz
Ein Satz ist die richtige Wahl, wenn eine Werkstatt neu ausgestattet wird oder wenn der Bestand lückenhaft geworden ist, und der Preis pro Bohrer liegt im Satz deutlich unter dem Einzelpreis. Der zweite, oft unterschätzte Vorteil ist die Ordnung: Ein Satz in Kassette zeigt sofort, welche Größe fehlt, während lose Bohrer in einer Schublade nach einem Jahr ein Haufen sind, in dem man die Beschriftung nicht mehr liest.
Einzelne Bohrer kauft man dagegen nachvollziehbar dann, wenn eine bestimmte Größe verbraucht ist, und das sind erfahrungsgemäß immer dieselben. In der Praxis gehen die Größen aus, die zu gängigen Gewinden passen, und die kleinen Durchmesser unter 4 Millimetern, weil sie brechen. Eine Reserve von zwei bis drei Stück in genau diesen Größen erspart den Stillstand mitten in einer Arbeit. Aufbewahrung für Bohrersätze finden Sie unter Werkzeugkoffer, Gewindewerkzeuge und weiteres Zubehör unter Schneidwerkzeuge.
Häufig gestellte Fragen zu Bohrwerkzeugen
Welchen Bohrer brauche ich für welchen Werkstoff?
Für Stahl, Guss, Aluminium, Messing und Kunststoff HSS-Bohrer, für Edelstahl und gehärtete Werkstoffe HSS-Cobalt. Für Mauerwerk und Beton Bohrer mit Hartmetallplatte, weil dort nicht geschnitten, sondern zerkleinert wird. Für dünnes Blech Stufenbohrer, weil ein normaler Spiralbohrer beim Durchtritt ein dreieckiges Loch reißt.
Was ist der Unterschied zwischen HSS und HSS-Co?
HSS-Co ist derselbe Schnellarbeitsstahl mit einem Cobaltanteil, meist fünf Prozent, der die Warmhärte erhöht. Der Unterschied zeigt sich erst unter Hitze: Wo ein HSS-Bohrer weich wird und die Schneide verliert, hält der Cobaltbohrer noch. Deshalb ist er die Wahl für Edelstahl und für alles, wo nicht dauernd gekühlt werden kann.
Was bringt eine TiN-Beschichtung?
Titannitrid ist eine goldfarbene Schicht von wenigen Mikrometern auf einem HSS-Grundkörper. Sie senkt die Reibung und damit die Wärme und erhöht die Standzeit deutlich, solange sie intakt ist. Wichtig: Nachschleifen entfernt die Beschichtung an der Schneide, danach verhält sich der Bohrer wie ein unbeschichteter.
Welche Drehzahl ist richtig?
Je größer der Durchmesser, desto langsamer, weil die Schneide eines großen Bohrers pro Umdrehung viel mehr Weg zurücklegt und dadurch mehr Wärme erzeugt. Dazu kommt der Werkstoff: Aluminium und Messing hohe Drehzahl, Stahl mittlere, Edelstahl und gehärtete Werkstoffe ausdrücklich niedrige mit kräftigem Vorschub.
Woran erkenne ich, dass Drehzahl und Vorschub stimmen?
Am Span. Er soll gleichmäßig und zusammenhängend ablaufen. Feiner Staub und blaue Verfärbung bedeuten zu hohe Drehzahl, Quietschen ohne Span bedeutet zu wenig Vorschub. Beides zerstört die Schneide, das zweite oft innerhalb von Sekunden, weil der Bohrer dann reibt statt zu schneiden.
Warum wird mein Bohrer blau?
Weil er zu heiß geworden ist, in der Regel durch zu hohe Drehzahl, fehlende Kühlung oder zu wenig Vorschub. Die blaue Verfärbung zeigt an, dass das Gefüge an der Schneide verändert wurde: Der Bohrer hat seine Härte an dieser Stelle verloren und schneidet auch nach dem Abkühlen nicht mehr richtig.
Wozu dient ein Zentrierbohrer?
Er setzt eine Anbohrung, damit der eigentliche Bohrer nicht auf der Fläche wandert, bevor er greift. Dafür ist er kurz, steif und hat einen kleinen Vorschneider, sodass er selbst nicht verläuft. Auf Rundmaterial und auf schrägen Flächen ist er nicht optional, weil dort jeder normale Bohrer abrutscht.
Wozu ist Kühlmittel beim Bohren nötig?
Es senkt die Temperatur und transportiert den Span aus der Bohrung, und die zweite Aufgabe ist die wichtigere. Ein Span, der in der Spannut bleibt, klemmt und bricht den Bohrer, und bei kleinen Durchmessern passiert das deutlich schneller als bei großen.
Warum muss eine Bohrung entgratet werden?
Weil der Grat am Bohrungsausgang scharf ist, verhindert, dass ein Bauteil plan aufliegt, und bei Senkschrauben genau dort sitzt, wo der Kopf tragen soll. Entgraten ist deshalb kein Kosmetikschritt, sondern Teil der Bohrung.
Einzelne Bohrer oder ein Satz?
Ein Satz lohnt sich beim Ausstatten oder wenn der Bestand lückenhaft geworden ist, denn der Preis pro Bohrer liegt darunter und die Kassette zeigt sofort, welche Größe fehlt. Einzeln kauft man nach: Erfahrungsgemäß gehen immer dieselben Größen aus, nämlich die zu gängigen Gewinden passenden und die Durchmesser unter 4 Millimetern, weil sie brechen.


